मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
फॉर्मिंगपासून लोडिंगपर्यंत: काचेच्या बाटलीच्या तपासणीमध्ये सहा चेकपॉइंट्स
काचेच्या बाटल्या चुकणे सोप्या मार्गाने अयशस्वी होऊ शकतात. मानेवर एक केशरचना क्रॅक. तोंडाच्या आतील एक चिप जी बंद केल्यावरच दिसते. एक मूस सीम जो बाटली हलक्या पेटीच्या विरूद्ध धरली जात नाही तोपर्यंत सावलीसारखे दिसते. यांसारखे दोष फॉर्मिंग लाइनकडे लक्ष न देता सोडू शकतात आणि फक्त नंतरच स्पष्ट होतात, भरण्याच्या किंवा पॅकिंगच्या टप्प्यावर, जेव्हा त्यांना दुरुस्त करणे अधिक महाग असते.
या टप्प्यांमध्ये काय उभे आहे ते एकल तपासणी नसून उत्पादन आणि पॅकिंग मार्गावर स्थित चेकचा क्रम आहे. प्रत्येक चेकचा उद्देश वेगळा असतो. खालील क्रम HYT पॅकेजिंगमध्ये वापरलेली तपासणी प्रक्रिया आणि काचेच्या कंटेनर उत्पादकांमध्ये आढळणाऱ्या सामान्य गुणवत्ता नियंत्रण पद्धती प्रतिबिंबित करते: मॅन्युअल व्हिज्युअल तपासणी, स्वयंचलित मशीन तपासणी, प्रकाश-सहाय्य तपासणी, सामर्थ्य आणि कार्यप्रदर्शन चाचणी, प्री-पॅकिंग तपासणी आणि शिपमेंटपूर्वी पॅक केलेल्या कार्टनची पुन्हा तपासणी.
वैयक्तिक तपासण्याइतकाच क्रम महत्त्वाचा आहे. बाटल्या उत्पादनातून फिरत असताना स्वरूप आणि मितीय तपासणी होतात; नमुन्यांवर सामर्थ्य चाचणी केली जाते; पृष्ठभागाच्या उपचारानंतर सजावटीचे मूल्यांकन केले जाते; आणि बाटल्या पॅक केल्यानंतर कार्टन तपासणी केली जाते. बाटली एक टप्पा पार करू शकते आणि दुसरी अयशस्वी होऊ शकते, म्हणून नंतरच्या तपासणीने प्रत्येक चुकलेला दोष ओळखला जाईल असे गृहीत धरून कोणतीही तपासणी वगळली जाऊ नये.
स्वीकृती निकष गुणवत्ता नियंत्रण प्रणालीचा एक आवश्यक भाग आहे. निकष कोण परिभाषित करतो, कोणती सहनशीलता लागू होते आणि कोणता मंजूर नमुना संदर्भ म्हणून काम करतो यावर सहभागी पक्षांनी सहमती दर्शविली पाहिजे. बहुतेक प्रकल्पांसाठी, टूलिंग आणि उत्पादन सुरू होण्यापूर्वी या आवश्यकता ऑर्डर तपशीलांमध्ये दस्तऐवजीकरण केल्या पाहिजेत. नंतर केलेले बदल विकास खर्च वाढवू शकतात आणि वितरण वेळापत्रकांवर परिणाम करू शकतात.
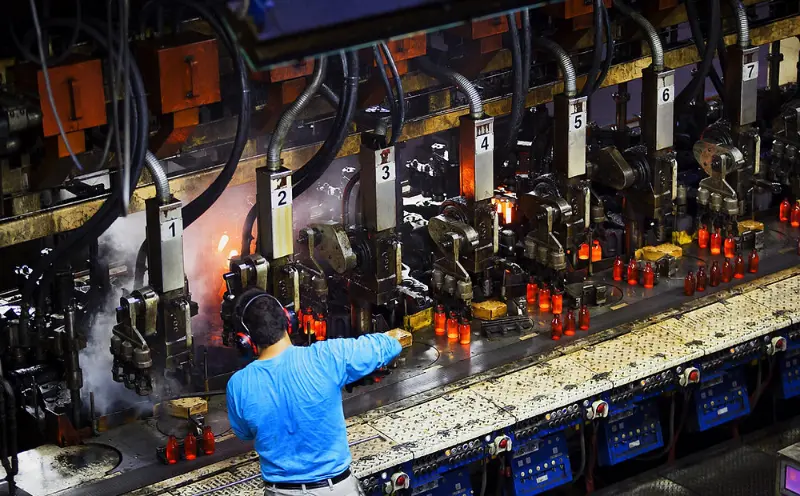 1. मॅन्युअल तपासणी
प्रशिक्षित डोळे, अजूनही मशीन्सच्या बाजूला कार्यरत आहेत
मॅन्युअल तपासणी काचेच्या बाटलीच्या गुणवत्ता नियंत्रणाचा एक महत्त्वाचा भाग आहे. कॅमेरा तपासणी प्रणाली आणि लेसर गेजसह सुसज्ज असलेल्या कारखान्यांमध्येही, निरीक्षक अजूनही कन्व्हेयरच्या शेवटी वैयक्तिकरित्या बाटल्यांचे परीक्षण करतात. काही दोष निश्चित शोध नियमांद्वारे ओळखणे कठीण आहे, ज्यामध्ये फक्त विशिष्ट कोनांवर दिसणारे ओरखडे, किंचित असमान खांदे आणि पूर्णपणे काढले गेलेले नसलेले मोल्ड सीम यांचा समावेश आहे.
तपासणी पाच मुख्य क्षेत्रांवर लक्ष केंद्रित करते: तोंड, मान, खांदा, शरीर आणि पाया. प्रत्येक क्षेत्रात वेगवेगळे संभाव्य दोष आहेत. बाहेरचे तोंड योग्यरित्या फिट होण्यापासून बंद होण्यास प्रतिबंध करू शकते. भरताना मानेभोवतीची चिप क्रॅकमध्ये विकसित होऊ शकते. विकृत बेस बाटलीला पॅलेटवर किंवा फिलिंग लाइनच्या इन्फीडवर अस्थिर करू शकते. प्रत्येक बाटली त्याच्या तपशीलामध्ये परिभाषित केलेल्या भौतिक आणि कार्यात्मक आवश्यकता पूर्ण करते की नाही हे निरीक्षक मूल्यांकन करतात.
मॅन्युअल तपासणी देखील निर्णयाची पातळी प्रदान करते की स्वयंचलित उपकरणे पूर्णपणे बदलू शकत नाहीत. अनुभवी निरीक्षक जे कालांतराने समान बाटलीच्या डिझाईनसह कार्य करतात ते फेटाळलेल्या आकडेवारीमध्ये दिसण्यापूर्वी बदल ओळखू शकतात. यामध्ये काचेच्या माध्यमातून प्रकाश प्रक्षेपणातील फरक, हाताळणीच्या वैशिष्ट्यांमधील फरक किंवा खांद्याच्या आकारातील सूक्ष्म बदलांचा समावेश असू शकतो. अशी निरीक्षणे नेहमी औपचारिक नियंत्रण योजनेत दिसू शकत नाहीत, परंतु ते विकसनशील उत्पादन समस्या ओळखण्यात मदत करू शकतात.
हा टप्पा लिखित तपशील तयार बाटल्यांच्या वास्तविक स्वरूपाशी जुळतो की नाही हे सत्यापित करण्यास देखील मदत करतो. रेखाचित्र चिपचा स्वीकार्य आकार परिभाषित करू शकते, परंतु ती चिप तयार बाटलीवर किती दृश्यमान असेल हे ते पूर्णपणे प्रदर्शित करू शकत नाही. निरीक्षक आणि ग्राहक एकत्रितपणे भौतिक नमुन्यांची तपासणी करून आणि मान्य स्वरूप मानकांची पुष्टी करून याचे अधिक प्रभावीपणे मूल्यांकन करू शकतात.
ते काय पकडते:दृश्यमान देखावा आणि कारागीर दोष, मंजूर नमुना आणि सहमत उत्पादन वैशिष्ट्यांनुसार मूल्यांकन केले गेले.
2. स्वयंचलित मशीन तपासणी
रेषेच्या वेगाने सुसंगतता
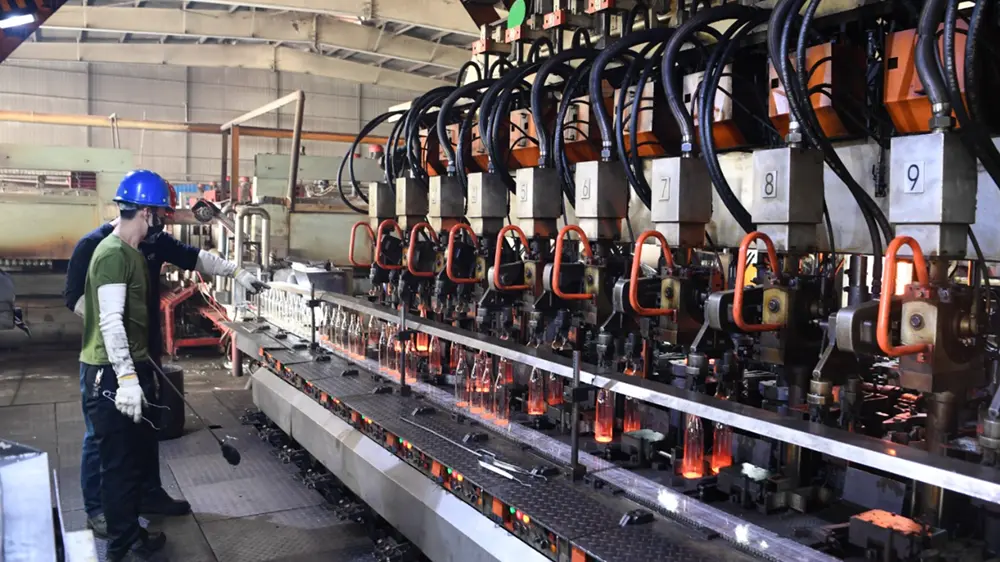
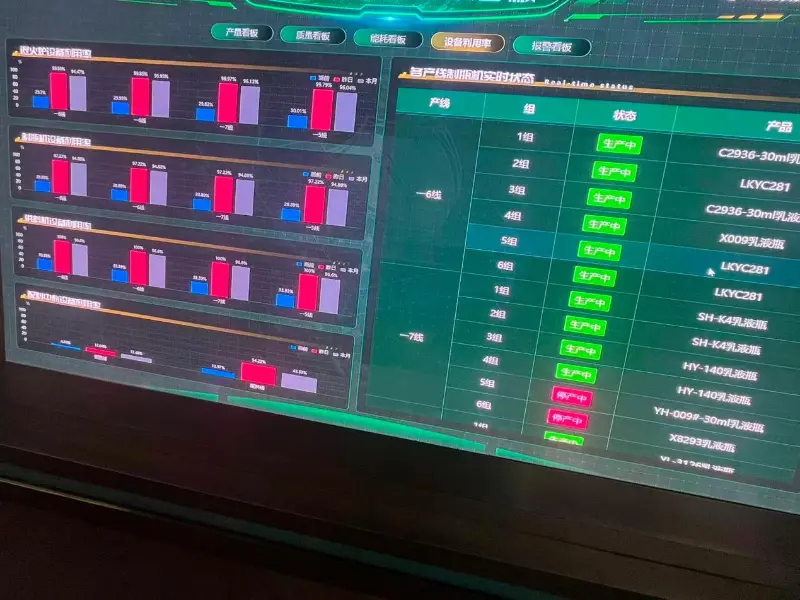
जिथे मॅन्युअल तपासणी मानवी निर्णय प्रदान करते, स्वयंचलित मशीन तपासणी पुनरावृत्ती प्रदान करते. कॅमेरा आणि सेन्सर स्टेशन ज्या वैशिष्ट्यांसाठी ते कॉन्फिगर केले गेले आहेत ते तपासतात, ज्यामध्ये मितीय सहनशीलता, माउथ फिनिश, साइडवॉल आणि बेस दोष, क्रॅक आणि अनियमितता समाविष्ट आहेत. प्रत्येक बाटलीचे संपूर्ण उत्पादन चालण्यामध्ये समान डिटेक्शन थ्रेशोल्डच्या विरूद्ध मूल्यमापन केले जाते.
दोषपूर्ण बाटल्या सामान्यतः स्वयंचलितपणे नाकारल्या जातात आणि पुढील उत्पादन टप्प्यावर जाण्यापूर्वी कन्व्हेयरमधून वळविल्या जातात. हे दोषपूर्ण काचेच्या कंटेनरला पॅकिंग क्षेत्रापर्यंत पोहोचण्यापासून रोखण्यास मदत करते, जेथे क्रॅक झालेल्या बाटलीमुळे शेजारच्या बाटल्या आणि आसपासच्या पुठ्ठ्याचे नुकसान होऊ शकते.
तथापि, तपासणी मशीनची शोध क्षमता त्याच्या सेन्सर्स, अल्गोरिदम आणि कॉन्फिगरेशनवर अवलंबून असते. परिभाषित डिटेक्शन पॅरामीटर्सच्या बाहेरचा दोष सिस्टममधून जाऊ शकतो, तर अत्याधिक कठोर सेटिंग्जमुळे अनावश्यक नकार येऊ शकतो. या कारणास्तव, मशीनची तपासणी ही प्रत्येक संभाव्य दोष ओळखण्याची हमी देण्याऐवजी नियंत्रित स्क्रीनिंग प्रक्रिया म्हणून समजली जाते.
विविध बाटली वैशिष्ट्ये कव्हर करण्यासाठी उत्पादन ओळी अनेक तपासणी स्टेशन वापरू शकतात. त्यांची एकत्रित परिणामकारकता अजूनही उपकरणांची क्षमता, शोधण्याची संवेदनशीलता आणि लाइन कॉन्फिगरेशनवर अवलंबून असते. परिणामी, समान तपासणी प्रक्रिया वापरणारे दोन कारखाने वेगवेगळे शोध आणि नकार परिणाम प्राप्त करू शकतात.
ते काय पकडते:उत्पादन गतीवर मितीय आणि संरचनात्मक दोष, पूर्वनिर्धारित मशीन शोध थ्रेशोल्डच्या विरूद्ध मूल्यांकन केले गेले.
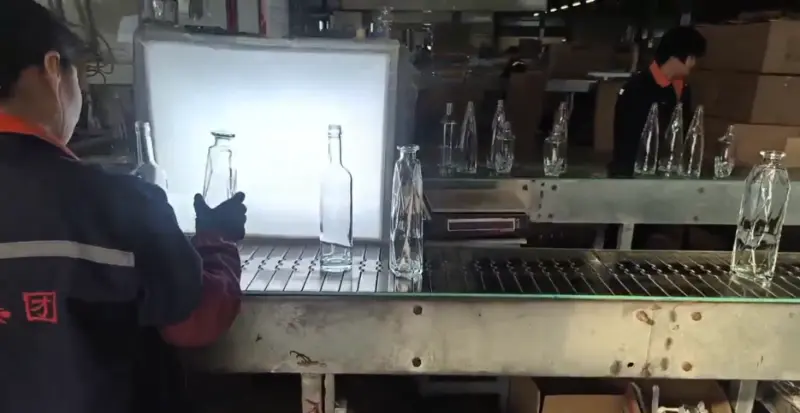
3. प्रकाश-सहाय्यित व्हिज्युअल तपासणी
काय प्रकाश बॉक्स दृश्यमान करते
काचेचे काही दोष नियंत्रित प्रकाशात ओळखणे सोपे होते. जेव्हा चमकदार पार्श्वभूमीवर एक स्पष्ट बाटली धरली जाते, तेव्हा सामान्य फॅक्टरी लाइटिंगमध्ये दिसणे कठीण असणारी वैशिष्ट्ये अधिक स्पष्ट होतात. यामध्ये काचेच्या भिंतीतील बुडबुडे, दगड आणि परदेशी समावेश, पायापासून पसरलेली बारीक भेगा, असमान काचेचे वितरण आणि पृष्ठभागावरील लहरीपणा यांचा समावेश आहे ज्यामुळे तयार बाटलीच्या देखाव्यावर परिणाम होऊ शकतो.
तपासणी पद्धत व्यवस्थित आहे, परंतु इच्छित अनुप्रयोगानुसार स्वीकृती निकष परिभाषित करणे आवश्यक आहे. बबल आकार, प्रमाण, स्थान, समावेशन प्रकार आणि दृश्यमानता थ्रेशोल्ड प्रकल्पांमध्ये भिन्न असू शकतात. उदाहरणार्थ, पारदर्शक वर सहज लक्षात येणारे दोषकाचेच्या दारूची बाटलीस्प्रे कलरिंग, फ्रॉस्टिंग किंवा कोरलेली सजावट असलेल्या बाटलीवर कमी स्पष्ट असू शकते.
प्रकाश-सहाय्यित तपासणीला देखील मर्यादा आहेत. काचेच्या भिंतीच्या आत खोलवर स्थित किंवा पाहण्याच्या कोनाला समांतर संरेखित केलेले दोष शोधणे कठीण राहू शकते. जेव्हा हे दोष विशिष्ट धोका दर्शवतात तेव्हा अतिरिक्त मशीन तपासणी किंवा विनाशकारी नमुना चाचणी आवश्यक असू शकते.
या कारणास्तव, स्वीकृती निकष परिपूर्ण पारदर्शकतेच्या अवास्तव अपेक्षेऐवजी तपासणी पद्धत प्रत्यक्षात काय सत्यापित करू शकते यावर आधारित असावे. व्हिज्युअल तपासणीद्वारे सातत्याने तपासली जाऊ शकत नाही अशी आवश्यकता उत्पादन स्वीकृती दरम्यान असहमतीचे स्रोत बनू शकते.
ते काय पकडते:स्पष्टता, पारदर्शकता, अंतर्गत समावेश आणि पृष्ठभागाची गुणवत्ता, दस्तऐवजीकरण केलेल्या मर्यादेच्या विरूद्ध नियंत्रित प्रकाश अंतर्गत मूल्यांकन केले जाते.
4. सामर्थ्य आणि कार्यप्रदर्शन चाचणी
बाटली टिकते की नाही ती भरल्यानंतर काय होते
देखावा हा काचेच्या बाटलीच्या गुणवत्तेचा फक्त एक भाग आहे. एक बाटली जी बरोबर दिसते परंतु कॅपिंग हेडखाली, पाश्चरायझरच्या आत किंवा स्टॅक केलेल्या केसच्या तळाशी निकामी होते ती अद्याप तिच्या इच्छित वापरासाठी अनुपयुक्त आहे. उत्पादने भरण्याच्या आणि वितरणाच्या टप्प्यावर पोहोचण्यापूर्वी कार्यप्रदर्शन चाचणी या जोखमींचे मूल्यांकन करण्यात मदत करते.
चाचणी दरम्यान, एक परिभाषित नमुना निर्दिष्ट यांत्रिक भार, अंतर्गत दाब किंवा तापमान बदलांच्या अधीन आहे. नंतर परिणामांची तुलना बाटलीच्या डिझाइनसाठी स्थापित केलेल्या स्वीकृती निकषांशी केली जाते आणि त्याचा हेतू वापरला जातो.
चार चाचणी श्रेणींमध्ये बऱ्याच सामान्य आवश्यकता समाविष्ट आहेत, जरी अनुप्रयोगाने त्यांना कॉल केल्यावर अतिरिक्त पद्धती समाविष्ट केल्या जाऊ शकतात.
| चाचणी पद्धत | काय चाचणी उपाय |
|---|---|
| अनुलंब लोड किंवा कम्प्रेशन चाचणी | परिभाषित चाचणी परिस्थितीत बाटली किती खाली जाणारी शक्ती सहन करू शकते. |
| अंतर्गत दाब चाचणी | अंतर्गत दाबाचा प्रतिकार, विशेषत: दबावयुक्त सामग्री ठेवण्याच्या उद्देशाने असलेल्या बाटल्यांसाठी. |
| थर्मल शॉक चाचणी | निर्दिष्ट चाचणी परिस्थितीत जलद तापमान बदलांचा प्रतिकार. |
| इतर निर्दिष्ट कामगिरी चाचण्या | ऑर्डरमध्ये परिभाषित केलेल्या अतिरिक्त यांत्रिक किंवा अनुप्रयोग-विशिष्ट आवश्यकता. |
चाचणी पद्धतींची निवड बाटलीची रचना, काचेची वैशिष्ट्ये, उद्देशित अनुप्रयोग आणि लागू स्वीकृती निकषांवर अवलंबून असते. प्रत्येक बाटलीला चाचण्यांचे समान संयोजन आवश्यक नसते.
उत्पादन बॅचमधील प्रत्येक बाटली आपोआप प्रमाणित करण्याऐवजी तपासलेल्या नमुन्यांवर चाचणी परिणाम लागू होतात. नमुना आकार आणि निवड हे चाचणी पद्धतीचे महत्त्वाचे भाग आहेत. उत्तीर्ण नमुना उत्पादन प्रक्रिया आणि चाचणी केलेल्या उत्पादनांबद्दल माहिती प्रदान करतो, परंतु लॉटमधील प्रत्येक युनिटची वैयक्तिकरित्या चाचणी केली गेली आहे याचा पुरावा म्हणून त्याचा अर्थ लावला जाऊ नये. म्हणून चाचणी अहवालाने नमुना आणि चाचणी कोणत्या परिस्थितीत केली गेली हे ओळखले पाहिजे.
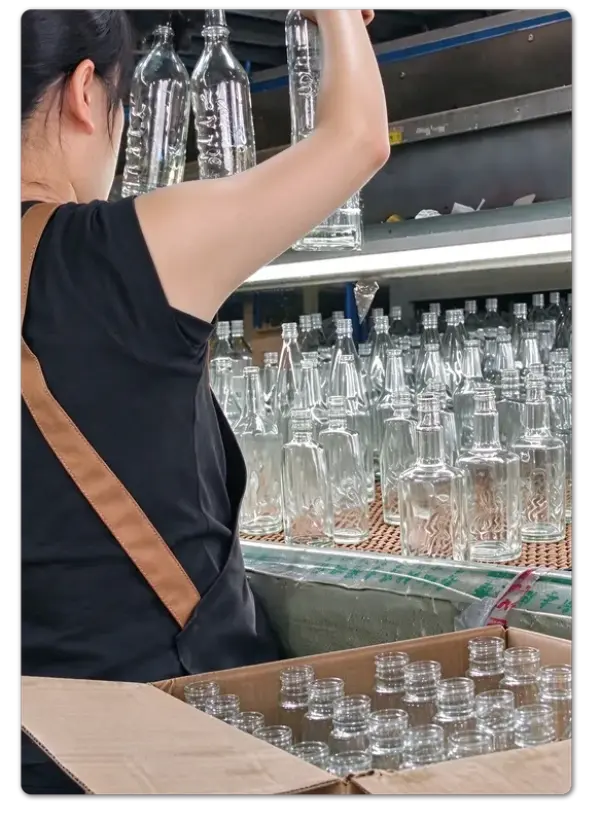 कठोरता मापन पासून ताकद चाचणी वेगळे करणे देखील महत्त्वाचे आहे. या पद्धती भिन्न उपकरणे वापरतात आणि भिन्न गुणधर्मांचे मूल्यांकन करतात. कठोरपणाचा परिणाम यांत्रिक सामर्थ्य चाचणीचा पर्याय म्हणून मानला जाऊ शकत नाही आणि तपासणी अहवालांनी वापरलेली वास्तविक पद्धत ओळखली पाहिजे.
ते काय पकडते:यांत्रिक आणि थर्मल कार्यप्रदर्शन समस्या, अनुप्रयोग-विशिष्ट चाचणी निकषांच्या विरूद्ध परिभाषित नमुन्यांवर मोजल्या जातात.
5. प्री-पॅकिंग तपासणी
कार्टन बंद होण्यापूर्वी शेवटचा देखावा
उत्पादन प्रक्रियेत पॅकिंग एक-मार्गी दरवाजाच्या जवळ आहे. एकदा का बाटल्या मोजल्या गेल्या, व्यवस्थित केल्या, संरक्षित केल्या आणि कार्टनमध्ये सीलबंद केले की, दोष ओळखणे अधिक क्लिष्ट होते. कार्टन्स पुन्हा उघडणे आवश्यक असू शकते, प्रमाण समेट करणे आणि पॅलेट्स पुन्हा तयार करणे आवश्यक आहे. प्री-पॅकिंग तपासणी नॉन-कन्फॉर्मिंग उत्पादनांना या टप्प्यापर्यंत पोहोचण्यापासून रोखण्यास मदत करते.
तपासणीमध्ये देखावा, उत्पादनाची वैशिष्ट्ये, प्रमाण आणि जेथे लागू असेल तेथे पृष्ठभागाच्या सजावटीची गुणवत्ता समाविष्ट असते.
सजवलेल्या काचेच्या बाटल्यांसाठी, तपासणी चेकलिस्टमध्ये अतिरिक्त आयटम समाविष्ट आहेत:
- लोगोची स्थिती आणि मुद्रण नोंदणी
- संपूर्ण उत्पादनामध्ये रंगाची सुसंगतता
- कोटिंग देखावा आणि कव्हरेज
- पृष्ठभाग सजावट गुणवत्ता
- इतर सजावट तपशील ऑर्डरसाठी सहमत आहेत
सजावट हा तपासणी प्रक्रियेचा एक महत्त्वाचा भाग आहे कारण मंजूर डिझाइन आणि गुणवत्ता निकष जुळणे आवश्यक आहे. प्रिंटिंग, फ्रॉस्टिंग, स्प्रे कलरिंग आणि खोदकाम सामान्यपणे उत्पादनाच्या विकासादरम्यान निर्दिष्ट केले जाते. एकदा पृष्ठभागावरील उपचार मंजूर डिझाइनचा भाग बनल्यानंतर, त्याचे स्वरूप आणि लागू सहनशीलता देखील स्वीकृती निकषांमध्ये समाविष्ट केली जावी.
सजावटीचा संदर्भ ज्याला दृष्यदृष्ट्या मान्यता दिली गेली आहे परंतु लिखित सहिष्णुता नाही तो अंतिम तपासणी दरम्यान मतभेदाचा स्रोत बनू शकतो. रंग, स्थिती, कव्हरेज आणि स्वीकार्य स्वरूपाचे दस्तऐवजीकरण आगाऊ केल्याने तपासणी प्रक्रिया अधिक सुसंगत बनते.
पॅकेजिंग हा देखील चेकचा एक भाग आहे. डिव्हायडर, प्रोटेक्टिव्ह इन्सर्ट आणि कार्टन कॉन्फिगरेशन हे ठरवतात की वाहतुकीदरम्यान बाटल्यांचे हालचाल आणि बाटली ते बाटलीच्या संपर्कापासून किती चांगले संरक्षण केले जाते. पॅकिंग टेबलवर तपासणी उत्तीर्ण करणारा कार्टन त्याच्या अंतर्गत व्यवस्थेने पुरेसे संरक्षण प्रदान न केल्यास ते संक्रमण नुकसानास असुरक्षित असू शकते.
ते काय पकडते:कार्टन सील करण्यापूर्वी उत्पादनाची अनुरूपता, सजावट गुणवत्ता, प्रमाण आणि पॅकिंगची तयारी.
6. प्री-शिपमेंट तपासणी
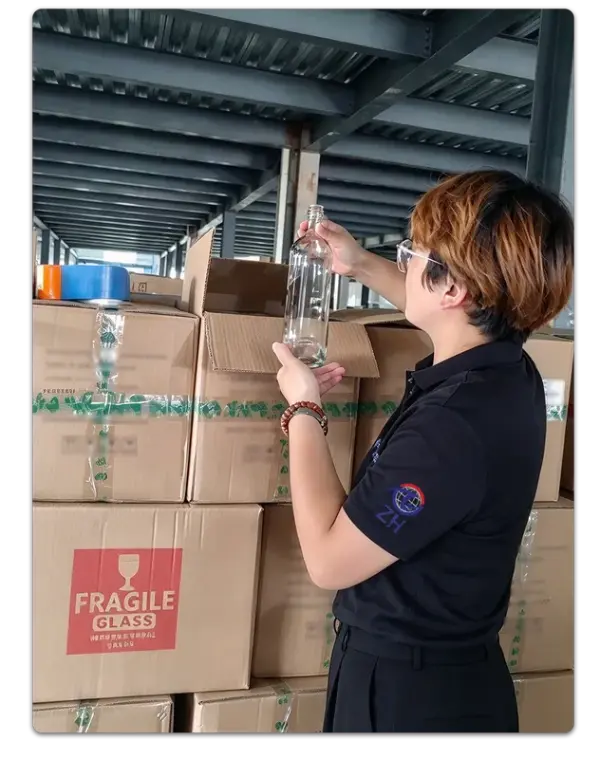 कार्टन तपासण्यासाठी पुठ्ठा पुन्हा उघडत आहे
प्री-शिपमेंट तपासणी ही उत्पादने तपासण्याची दुसरी संधी प्रदान करते ज्यांनी पूर्वीची गुणवत्ता तपासणी आधीच उत्तीर्ण केली आहे. निवडलेल्या कार्टन्स मान्य केलेल्या सॅम्पलिंग योजनेनुसार उघडल्या जातात. आतील बाटल्यांचे स्वरूप, दृश्यमान दोष, उत्पादन वैशिष्ट्ये आणि सजावटीच्या गुणवत्तेसाठी पुन्हा तपासले जाते. बाटल्या योग्यरित्या ठेवल्या आहेत आणि संरक्षित आहेत याची पुष्टी करण्यासाठी निरीक्षक पॅकिंग व्यवस्थेचे देखील परीक्षण करतात.
ही तपासणी स्टेज आहे जी उत्पादनांचे त्यांच्या मूळ उत्पादन स्थितीऐवजी त्यांच्या वास्तविक शिपिंग स्थितीत मूल्यांकन करते. हे हाताळणीचे नुकसान, पॅकिंग त्रुटी आणि लोडिंग-संबंधित समस्या ओळखू शकते जे आधीच्या उत्पादन तपासणी दरम्यान अस्तित्वात नसतील.
उघडलेल्या कार्टनची संख्या ऑर्डर आवश्यकता, शिपमेंट व्हॉल्यूम, उत्पादन मूल्य आणि सहमत सॅम्पलिंग योजनेवर अवलंबून असते. भिन्न प्रकल्प भिन्न नमुना स्तर वापरू शकतात. काय महत्त्वाचे आहे की तपासणी पद्धत आणि स्वीकृती निकषांवर आगाऊ सहमती दिली जाते आणि सातत्याने लागू केली जाते, जेणेकरून शिपमेंट मंजूरी किंवा नकार व्यक्तिनिष्ठ निर्णयाऐवजी दस्तऐवजीकरण केलेल्या आवश्यकतांद्वारे समर्थित केला जाऊ शकतो.
जेव्हा माल आधीच पॅक केलेला, लेबल केलेला, स्टॅक केलेला आणि लोड होण्याची प्रतीक्षा करत असतो तेव्हा त्याचा परिणाम अतिरिक्त नियंत्रण बिंदू असतो.
ते काय पकडते:पॅक केलेली उत्पादने आणि पॅकेजिंग अटी, लोड करण्यापूर्वी सहमत सॅम्पलिंग योजनेच्या विरूद्ध पुन्हा तपासले.
तपासणी फोकस:शिपमेंटपूर्वी निवडलेली पॅक केलेली उत्पादने, पुठ्ठ्याची स्थिती आणि संरक्षणात्मक पॅकेजिंगची पुन्हा तपासणी करणे.
सहा चेक, एक प्रणाली
फिलिंग लाइनपर्यंत पोहोचणारी बाटली सहा प्रकारची तपासणी उत्तीर्ण झाली आहे
प्रत्येक तपासणी वेगळ्या प्रश्नाचे उत्तर देते. बाटली बरोबर दिसते का? त्याची परिमाणे सहिष्णुतेच्या आत आहेत का? काच ऑप्टिकली स्वच्छ आहे का? ते त्याच्या अभिप्रेत सेवा शर्तींना तोंड देऊ शकते? सजावट मंजूर डिझाइनशी जुळते का? पॅकिंग दरम्यान उत्पादन संरक्षित राहिले आहे का?
कोणत्याही एका टप्प्यात या सर्व आवश्यकता समाविष्ट नाहीत आणि तपासणीचे टप्पे एकमेकांची जागा घेऊ शकत नाहीत. कार्टनमध्ये बाटली सील केली जाईपर्यंत, उत्पादनातील दोष सुधारण्याच्या बहुतेक संधी आधीच निघून गेल्या आहेत. म्हणूनच उत्पादन प्रक्रियेत पूर्वी केलेल्या तपासणी शिपमेंटपूर्वी अंतिम तपासण्याइतक्याच महत्त्वाच्या असतात.
प्रणालीची प्रभावीता स्पष्टपणे दस्तऐवजीकरण केलेल्या स्वीकृती निकषांवर अवलंबून असते. काचेच्या तपासणीमध्ये स्वीकार्य बबल आकार, मोल्ड सीम दृश्यमानता, पृष्ठभागावरील दोष आणि नमुन्यामध्ये परवानगी असलेल्या सदोष बाटल्यांची संख्या याविषयी व्यावहारिक निर्णयांचा समावेश होतो. वितरणानंतर प्रथमच चर्चा करण्याऐवजी उत्पादन सुरू होण्यापूर्वी या आवश्यकतांवर ग्राहक आणि पुरवठादार यांच्यात सहमती असावी.
प्रकल्प-विशिष्ट तपासणी निकषांचे दस्तऐवजीकरण करणारे आणि मंजूर संदर्भ नमुने राखून ठेवणारे पुरवठादार अधिक सुसंगत गुणवत्ता मानके राखू शकतात आणि उत्पादनाच्या स्वीकृती दरम्यान मतभेद कमी करू शकतात. सानुकूलित साठीकाचेच्या दारूची बाटलीप्रकल्प, बाटलीचा आकार, काचेची स्पष्टता, पृष्ठभागावरील उपचार आणि सजावट हे सर्व अंतिम तपशीलाचा भाग असताना हे तपशील विशेषतः महत्त्वाचे असतात.
ही तपासणी रचना एका निर्मात्यासाठी अद्वितीय नाही. हे काचेच्या कंटेनर उद्योगात वापरल्या जाणाऱ्या व्यावहारिक दृष्टिकोनाचे प्रतिबिंबित करते: उत्पादनाच्या वेगवेगळ्या टप्प्यांवर दोष उद्भवू शकतात आणि वेगवेगळ्या बिंदूंवर ठेवलेल्या तपासणीमुळे एकच अंतिम तपासणी चुकू शकेल अशा समस्या ओळखण्यात मदत होते.
HYT पॅकेजिंग बाटलीची रचना, उत्पादन प्रक्रिया आणि इच्छित अनुप्रयोगाद्वारे निर्धारित केलेल्या तपासणी प्राधान्यांसह, या बहु-स्टेज तपासणी पद्धतीचे अनुसरण करते.
काचेच्या बाटली पुरवठादाराचे मूल्यमापन करणाऱ्या ग्राहकांसाठी, अधिक उपयुक्त प्रश्न फक्त किती तपासण्या केल्या जातात हा नाही, तर प्रत्येक तपासणीला स्पष्ट, दस्तऐवजीकरण स्वीकृती निकष आहेत का. अस्पष्ट मर्यादा असलेले सहा धनादेश विशिष्ट मानके, परिभाषित सॅम्पलिंग पद्धती आणि मंजूर संदर्भ नमुन्यांद्वारे समर्थित धनादेशांच्या कमी संख्येपेक्षा कमी आश्वासन देतात.
संबंधित बातम्या
- प्रीमियम स्पिरिट्स पॅकेजिंगसाठी सिरेमिक रुस्टर व्हिस्की डिकेंटर बाटली ही योग्य निवड का आहे
- प्रीमियम स्पिरिट्स पॅकेजिंगसाठी 750ml ऍरिझोना राउंड ग्लास स्पिरिट बाटली ही एक उत्कृष्ट निवड का आहे
- नवीन कस्टम व्होडका ग्लास बाटली: उत्तर अमेरिकन स्पिरिट्स ब्रँडसाठी HYT पॅकेजिंग
- आधुनिक पेय पॅकेजिंगसाठी स्मार्ट चॉइस हाताळण्यासाठी 1.75L ग्लास लिकर जग का आहे
- HYT पॅकेजिंगने कमी-कार्बन पेय ब्रँडला समर्थन देण्यासाठी नवीन लाइटवेट फ्लिंट ग्लास स्पिरिट्स बॉटल लाइन लाँच केली
- बार टॉप कॉर्क असलेली लांब गळ्याची बेलिसिमा ग्लास लिकरची बाटली तुमचा पेय ब्रँड कसा वाढवू शकते
मला एक संदेश द्या
नवीन उत्पादन


बातम्या शिफारशी